Comment réduire les temps d’arrêt dans la zone des oeillets pour éviter des coûts de production inutiles
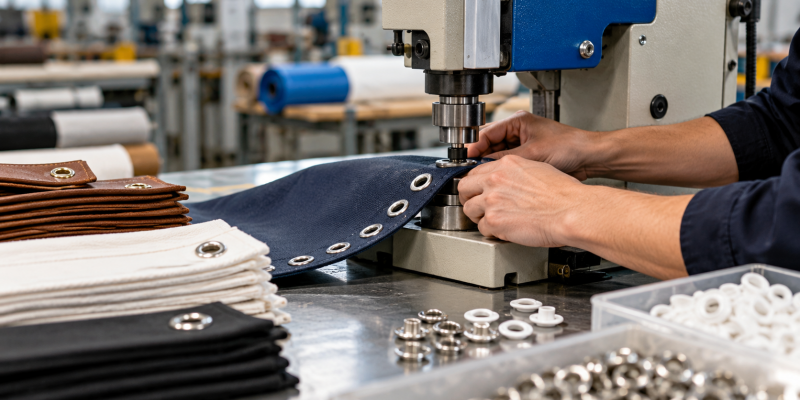
Dans de nombreuses usines, les oeillets ne posent pas de problème en eux-mêmes. Le véritable coût apparaît lorsque leur pose est interrompue à répétition par des réglages, des blocages, des changements de référence ou de petites défaillances qui semblent acceptables sur le moment, mais qui pèsent finalement bien plus qu’il n’y paraît sur la production en fin de semaine.
Ce qui frappe, c’est que les pertes les plus importantes ne viennent généralement pas d’une grosse panne, mais de micro-arrêts répétés qui finissent par être considérés comme normaux au quotidien. Quelques minutes pour réajuster une machine, d’autres pour corriger une pièce mal positionnée, une pause due à un manque d’alimentation ou une intervention rapide de maintenance finissent par former une somme silencieuse qui affecte le rythme de toute la ligne.
Cela se remarque particulièrement dans des secteurs comme la chaussure, la maroquinerie ou la confection, où cohabitent différents matériaux, des commandes variables et des changements fréquents de format. Lorsque la préparation entre les séries n’est pas bien maîtrisée, l’équipe perd en continuité et la production entre dans une dynamique de démarrages et d’arrêts qui complique les délais et renchérit chaque lot.
C’est pourquoi réduire les temps d’arrêt à cette étape ne dépend pas seulement du fait de travailler plus vite. Cela dépend surtout de la capacité à travailler avec moins d’interruptions, avec des processus mieux préparés, des opérations plus stables et des machines réellement adaptées à la manière de produire de chaque entreprise.
Pourquoi la pose d'oeillets devient-elle une source de pertes invisibles?
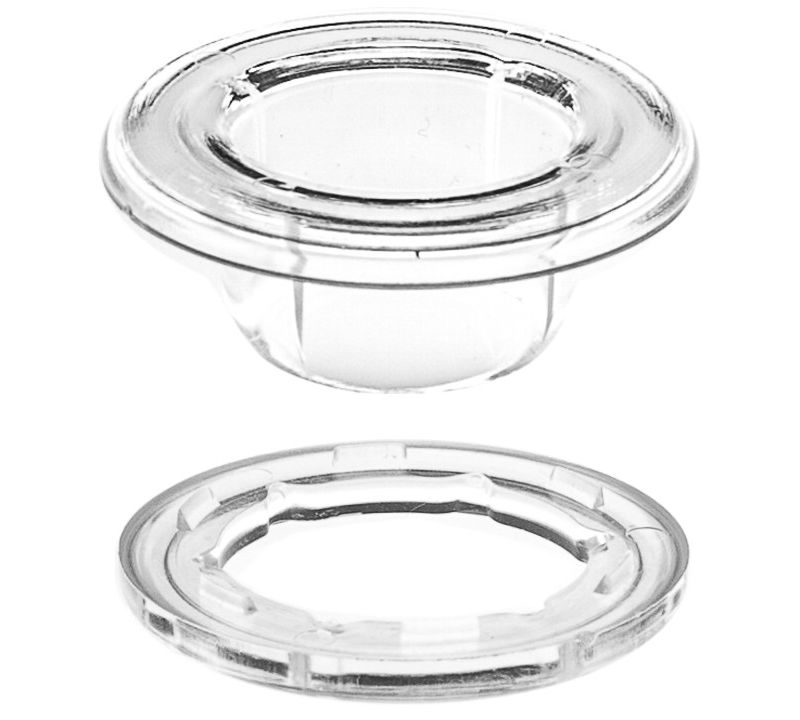
Les oeillets font souvent partie d’une opération qui, sur le papier, semble simple. Pourtant, dans la pratique, elle concentre de nombreux petits désajustements qui rompent le flux de travail, surtout lorsqu’une même ligne doit passer rapidement d’un matériau à un autre, d’une dimension à une autre ou d’un produit à un autre.
Un cas très courant est le changement fréquent de références. Travailler sur une pièce de chaussure n’a rien à voir avec le travail sur un article de maroquinerie ou une application textile. Chaque matériau réagit différemment, exige une préparation spécifique et peut obliger à revoir la pression, la position ou le mode d’alimentation. Si ce changement n’est pas standardisé, chaque nouvel ordre démarre avec des doutes, des essais et des corrections.
Les problèmes d’alimentation sont également fréquents. Lorsque l’approvisionnement en composants n’est pas fluide ou que des blocages ponctuels apparaissent, l’opérateur cesse de produire pour intervenir, vérifier et relancer. Parfois, l’arrêt est court, mais il casse le rythme, augmente la fatigue et multiplie le risque d’erreurs sur les pièces suivantes.
Un autre foyer de perte apparaît avec les petites pannes ou la maintenance reportée. Une machine peut continuer à fonctionner pendant des jours malgré des signes d’usure, du jeu ou de la saleté accumulée, mais cette apparente continuité finit souvent par coûter cher. Ce qui n’est pas contrôlé à temps finit par s’arrêter au pire moment, généralement lorsque la commande devient urgente et que la marge de réaction est déjà minimale.
À cela s’ajoutent les erreurs pendant la pose. Une pièce mal présentée, une répétition inutile ou une correction manuelle ne consomment pas seulement du temps: elles nuisent aussi à l’uniformité de la finition. Dans les produits où l’esthétique et la précision comptent, ce type de défaut entraîne des rebuts, des reprises et des retards qui se répercutent sur le coût final.
La conséquence est claire. Lorsqu’une opération accumule des interruptions constantes, la productivité baisse par heure réellement travaillée, les délais de livraison sont perturbés et la rentabilité de la commande diminue. Il n’est pas nécessaire qu’un incident grave survienne pour perdre de l’argent, car une chaîne de petites inefficacités suffit à éroder la marge.
Pour sortir de cette dynamique, il est utile de commencer par observer l’opération plus en détail. Mesurer combien de fois la ligne s’arrête, combien de temps dure chaque arrêt et pourquoi il se produit révèle souvent un schéma très clair. Dans de nombreux ateliers, les pertes ne se trouvent pas là où elles font le plus de bruit, mais là où elles se répètent le plus.
À partir de là, plusieurs améliorations pratiques peuvent vraiment faire la différence. Regrouper les travaux similaires afin de réduire les changements, préparer les matériaux et les consommables avant chaque ordre, documenter les réglages qui fonctionnent déjà bien et mettre en place des routines simples de contrôle quotidien permet de gagner en continuité. De même, former l’équipe à détecter les désajustements avant qu’ils ne deviennent des incidents évite de nombreuses interruptions inutiles.
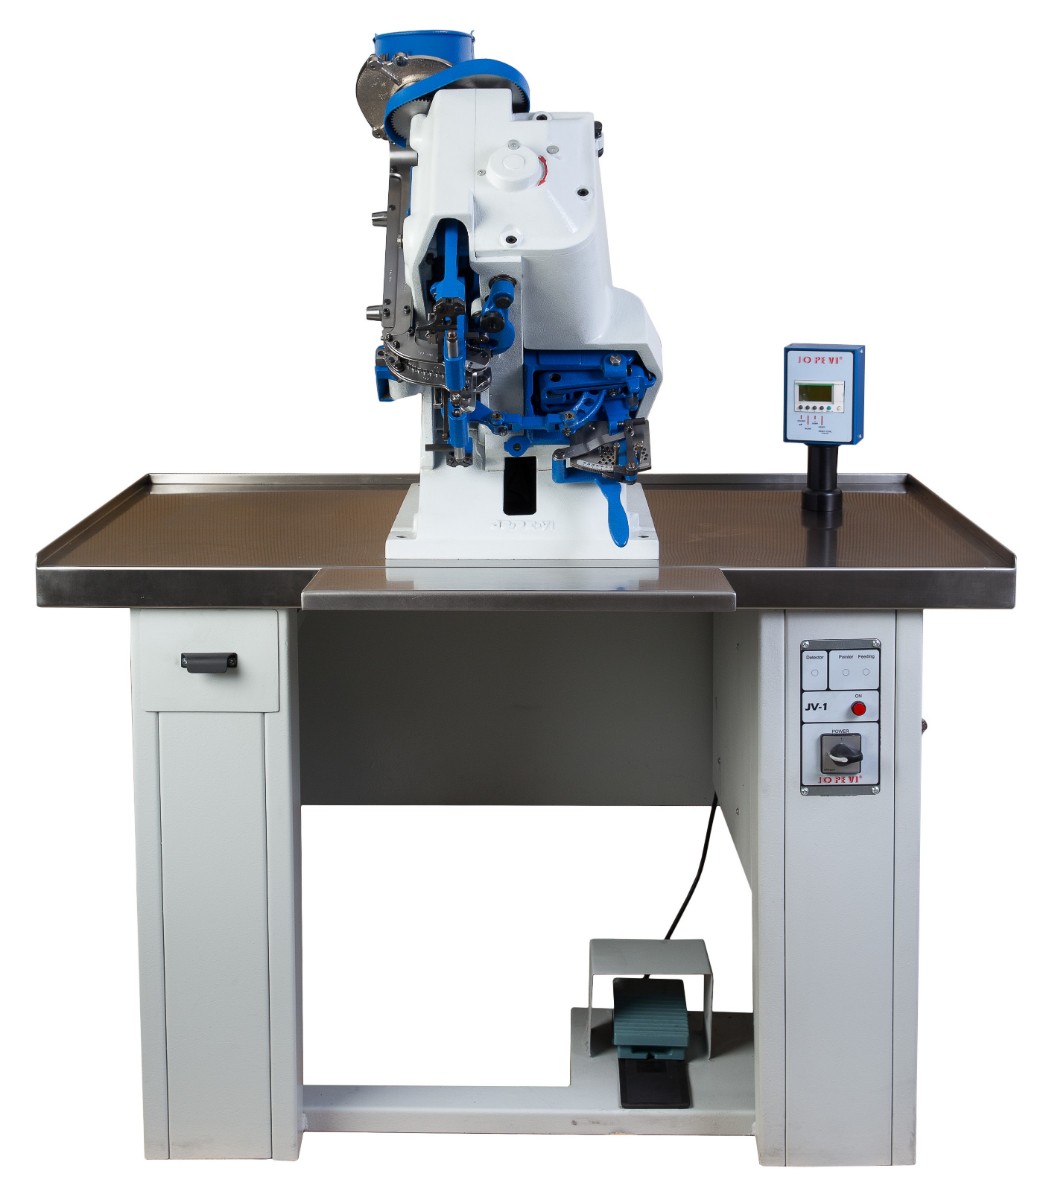
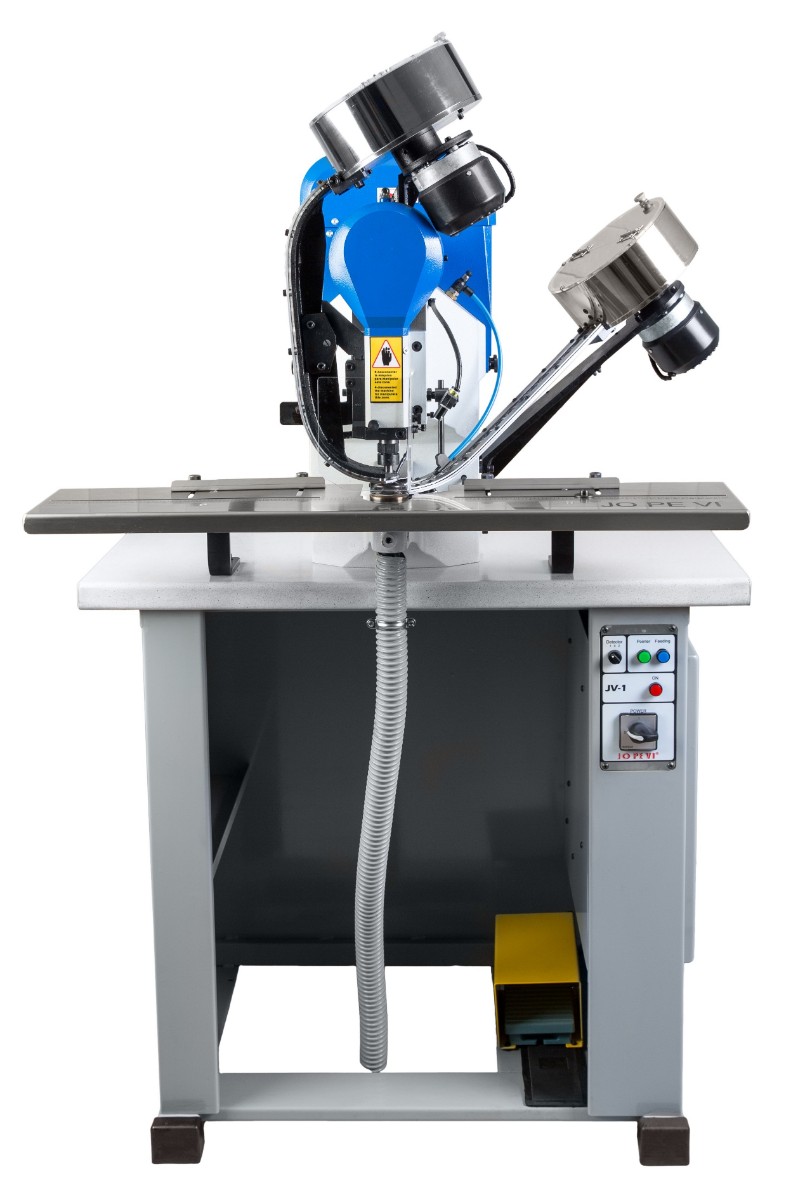
Il vaut également la peine de vérifier si l’équipement actuel répond réellement au type de production que vous avez aujourd’hui, et non à celui d’il y a plusieurs années. Si vous souhaitez explorer différentes options, il peut être utile de consulter le catalogue de machines JOPEVI pour la pose d’anneaux de renfort afin de comparer des solutions adaptées à différents rythmes de travail, matériaux et besoins de fabrication.
Quand nous analysons les processus liés aux oeillets, nous trouvons presque toujours du temps récupérable
Lorsque nous analysons ce type de processus avec des fabricants, nous constatons une constante. Les oeillets sont rarement un problème isolé: ils représentent plutôt une étape sensible d’une chaîne dans laquelle tout désajustement en amont ou en aval finit par affecter la performance globale. C’est pourquoi il ne suffit pas de réagir lorsque la ligne s’arrête, car le plus utile est de prévenir les causes qui rendent cet arrêt probable.
Nous recommandons de commencer par le plus concret, qui est souvent aussi le plus rentable. Il convient d’examiner comment les changements de production sont préparés, qui valide les réglages, où se produisent le plus de répétitions et quels incidents reviennent poste après poste. Très souvent, l’économie ne vient pas d’une grande transformation, mais de plusieurs petites améliorations bien appliquées.
Dans cette analyse, le choix des machines joue un rôle important. Il ne s’agit pas seulement qu’un équipement fonctionne, mais qu’il soit fiable, cohérent avec le volume de travail et adapté au type de matériaux et de formats traités par votre usine. Lorsque cette adaptation existe, les improvisations diminuent, les interventions répétitives baissent et l’opérateur travaille avec davantage de continuité.
C’est pourquoi les machines pour poser des rivets de JOPEVI constituent une alternative qui mérite d’être étudiée, surtout si vous cherchez à améliorer vos processus sans perdre de vue la réalité quotidienne de la production. Il s’agit d’une entreprise possédant une longue expérience dans le secteur, née en 1969 et liée depuis des décennies à des industries comme la chaussure, la maroquinerie, la confection ou les applications sur différents matériaux.
D’après notre expérience, la décision la plus intelligente n’est pas toujours de produire plus vite, mais de produire avec moins d’interruptions, moins de corrections et plus de stabilité. C’est là qu’une meilleure organisation, une maintenance régulière et une solution adaptée à la pose d'oeillets peuvent vous aider à réduire des coûts qui passent souvent inaperçus jusqu’à ce qu’ils affectent le résultat mensuel.
- Téléphone: +34 966 65 10 08
- E-mail: info@jopevi.es
- Adresse: C/ Nicolás De Bussi, 32 (Elche Parque Empresarial), Elche, Alicante, España