Paso a paso: checklist de calidad para revisar el área de ollaos en cada turno
Los ollaos rara vez fallan por sorpresa. En la mayoría de las plantas, los defectos empiezan a gestarse en los primeros minutos del turno, cuando una regulación no se ha verificado, el útil arrastra suciedad del lote anterior o el material que entra en máquina no se corresponde del todo con el ajuste previsto. Por eso, una revisión de calidad bien hecha no es un trámite, sino una rutina de prevención que evita mermas, reprocesos y discusiones al final de la línea.
En sectores como calzado, marroquinería, confección, lonas o artículos técnicos, hay una escena muy reconocible que se repite más de lo que debería. La producción arranca con normalidad, el ritmo parece correcto y solo al cabo de varias piezas alguien detecta una fijación floja, una ligera deformación o un descentre visible. Cuando el defecto se descubre tarde, el coste ya no está en una pieza, sino en todo lo que ha seguido saliendo detrás.
La forma más eficaz de evitarlo es trabajar con comprobaciones simples, visuales y repetibles por turno. No se trata de convertir el puesto en una auditoría permanente, sino de fijar criterios comunes para que cualquier operario sepa qué revisar antes de arrancar, qué señales vigilar mientras produce y qué información debe dejar registrada al terminar. Esa uniformidad es la que marca la diferencia entre una incidencia aislada y un problema que se repite turno tras turno.
Conviene además que estas revisiones estén adaptadas al contexto real de fábrica. No es lo mismo colocar elementos metálicos o plásticos sobre piel, textil técnico, lona o PVC, porque cada soporte responde de manera distinta a la presión, al troquelado y al remachado. Un buen control de calidad no parte de una teoría general, sino del comportamiento real del material en máquina.
Lo que conviene revisar en los ollaos antes de que aparezcan los fallos
Los ollaos exigen una comprobación ordenada desde el arranque, porque muchos defectos visibles al final tienen su origen en una causa muy concreta al principio. El primer bloque de control debe centrarse en el estado del puesto, la máquina y los consumibles, ya que empezar con suciedad acumulada, alimentación irregular o referencias mezcladas suele traducirse en piezas mal terminadas.
Antes de poner en marcha el equipo, revisa que la zona de trabajo esté limpia y despejada, que no haya restos de material, rebabas o componentes sueltos alrededor del cabezal y que los útiles estén correctamente montados. Observa también si hay holguras anómalas, desgaste visible o marcas que puedan afectar al prensado. Una limpieza básica y una inspección visual de un minuto suelen evitar buena parte de los defectos repetitivos.
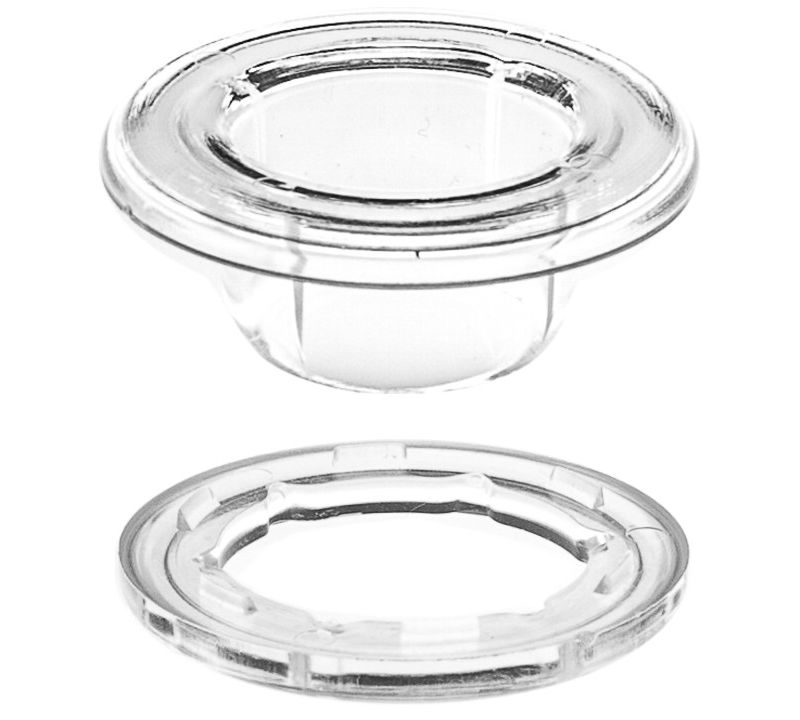
Después, confirma la disponibilidad del componente correcto para el pedido en curso. Eso implica verificar medida, acabado, color si aplica, compatibilidad con el soporte y estado del lote. También conviene comprobar que la alimentación sea continua y que no haya piezas deformadas en el contenedor, porque una sola referencia incorrecta puede falsear el ajuste y generar incidencias en serie.
El siguiente paso es ajustar la máquina según el material que va a entrar en producción. En una piel con cierto espesor, una lona multicapa o un tejido más flexible, la presión y la forma en que asienta el componente no se comportan igual. Por eso es recomendable hacer varias pruebas sobre retales o primeras piezas de muestra y validar tres aspectos muy concretos, que el orificio esté limpio, que el centrado sea correcto y que la fijación quede firme sin marcar ni romper el soporte.
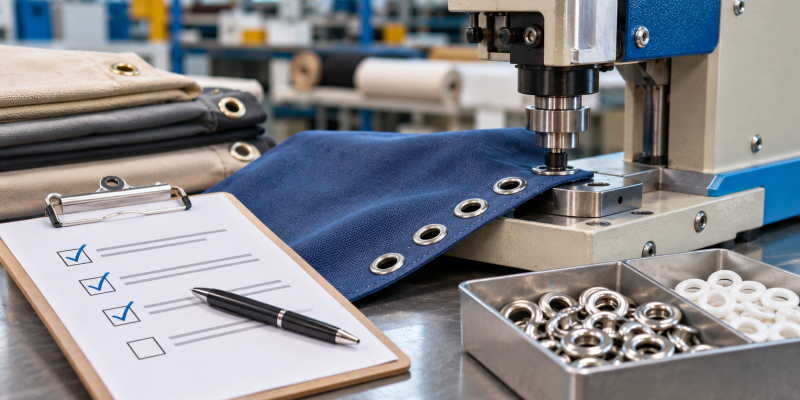
A partir de ahí, esta checklist ayuda a ordenar el trabajo diario.
- Antes del arranque, limpiar cabezal, zona de apoyo y área de alimentación.
- Verificar que útiles y elementos de trabajo estén bien montados y sin desgaste visible.
- Comprobar que el lote preparado corresponde al pedido y al material a procesar.
- Revisar que las primeras muestras queden centradas y bien remachadas.
- Validar que no haya roturas, arrugas ni marcas alrededor del punto de colocación.
- Durante la producción, extraer piezas a intervalos regulares para control visual y táctil.
- Comparar la alineación con plantilla, referencia o línea de posicionamiento.
- Comprobar manualmente la firmeza de la fijación en muestras de control.
- Detener y segregar de inmediato cualquier pieza con defecto repetido.
- Al final del turno, dejar registro de incidencias, ajustes realizados y material pendiente.
Durante la producción, el control debe ser breve pero constante. No basta con validar la primera pieza y asumir que todo seguirá estable. Si aparece un ligero descentre, si el remache pierde consistencia o si el material empieza a marcarse, hay que actuar en ese momento. Un defecto habitual es el componente mal asentado, que puede verse torcido o con cierre irregular. Otro muy frecuente es la deformación, visible cuando la pieza no conserva su forma o cuando el borde queda aplastado. También conviene estar atentos a la fijación deficiente, porque a veces no se aprecia solo con la vista y requiere una comprobación manual rápida.
Cuando se detecta una incidencia, lo más útil es parar, aislar las piezas afectadas e identificar la causa antes de seguir. Si el problema está en la alimentación, en la regulación o en una variación del material, continuar produciendo solo multiplica la merma. Registrar qué ha pasado, en qué momento y qué ajuste se ha realizado ayuda a que el siguiente operario no repita el mismo error al relevo.
Cómo trabajamos en JOPEVI para dar estabilidad a los procesos con ollaos
En JOPEVI llevamos décadas vinculados a los procesos industriales de colocación de ollaos, especialmente en entornos como calzado, marroquinería, confección y aplicaciones sobre materiales técnicos. Esa experiencia nos ha enseñado algo muy claro, que la calidad sostenida no depende solo del equipo, sino de cómo se organiza el control diario alrededor del puesto de trabajo.
Por eso, cuando hablamos con fabricantes, insistimos en la importancia de definir criterios comunes entre turnos. Si un operario acepta como válida una ligera desviación y el siguiente la rechaza, la línea pierde consistencia y aparecen conflictos que en realidad nacen de una falta de estándar. La uniformidad en los criterios visuales y funcionales reduce errores, acelera decisiones y mejora el aprovechamiento del material.
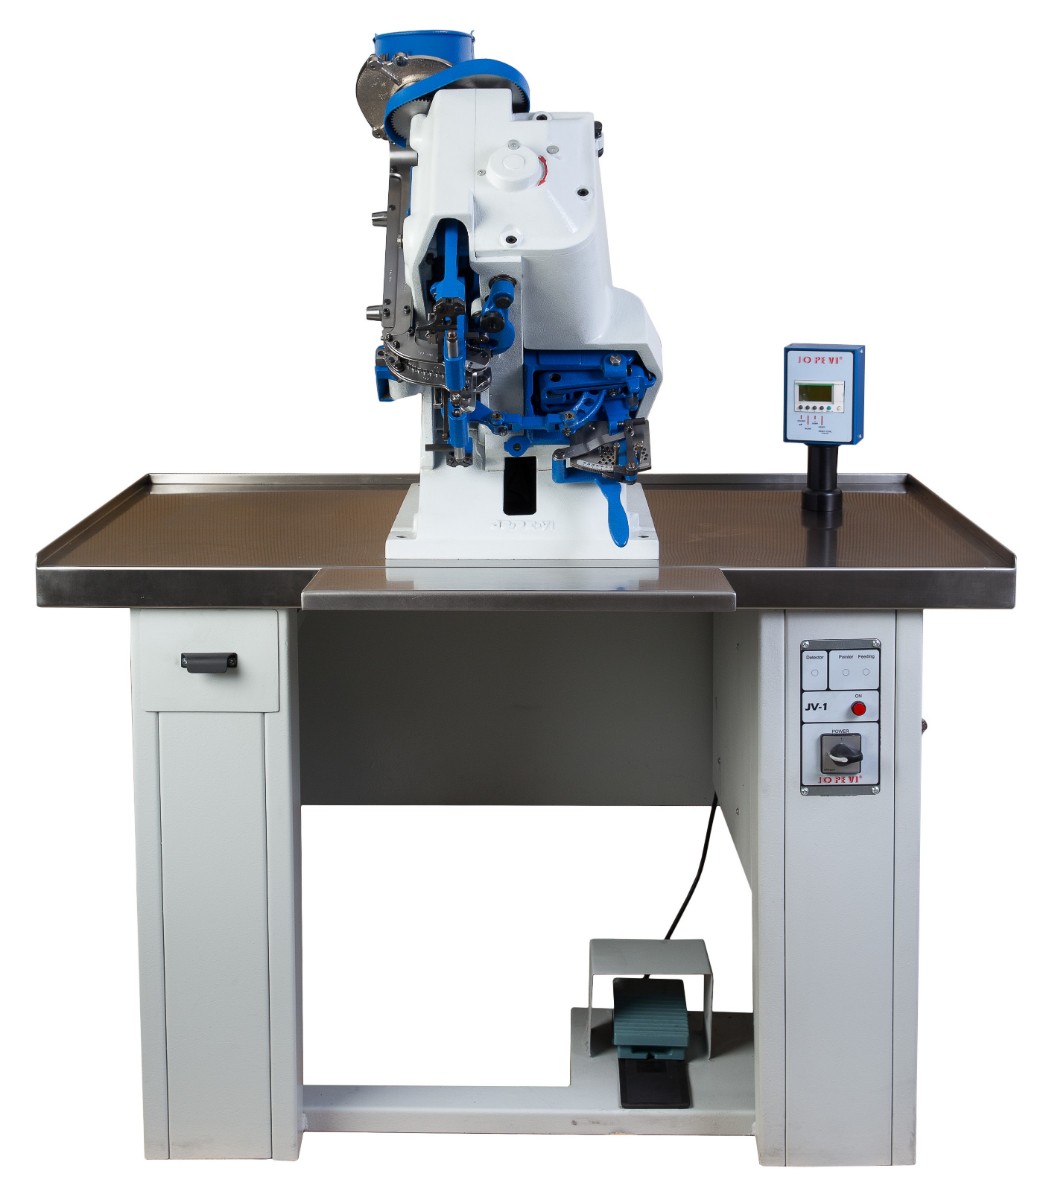
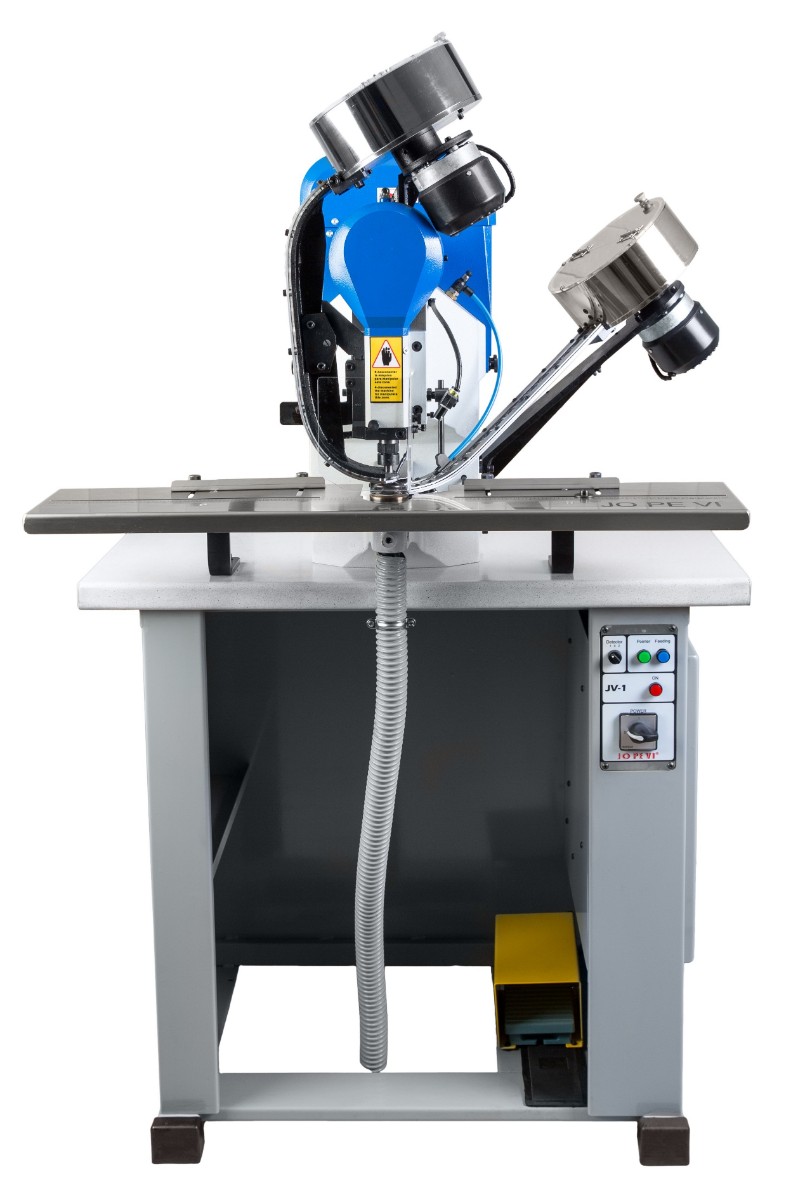
También sabemos que una buena comunicación entre personas de producción marca una diferencia real. Dejar anotado un cambio de ajuste, una incidencia con un lote o una observación sobre el comportamiento del soporte evita que el turno siguiente arranque a ciegas. En esa lógica, la maquinaria para colocar componentes de JOPEVI puede ser una opción que muchos fabricantes valoren para revisar y reforzar sus procesos, especialmente si buscan un entorno de trabajo más estable y coherente. Si quieres ampliar información o consultar tu caso concreto, puedes hablar con nuestro equipo desde la página de contacto.
Al cerrar cada jornada, nosotros recomendamos revisar las últimas piezas producidas, limpiar la zona, dejar preparados los consumibles identificados y anotar cualquier anomalía pendiente. Ese cierre ordenado hace que el siguiente arranque sea más seguro y que el control sobre los ollaos no dependa de la memoria de una sola persona, sino de un sistema compartido por todo el equipo.
- Teléfono: +34 966 65 10 08
- Email: info@jopevi.es
- Dirección: C/ Nicolás De Bussi, 32 (Elche Parque Empresarial), Elche, Alicante, España